Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗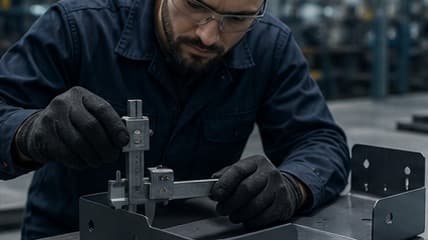
Контроль качества
Первая деталь прошла приёмку. Но подтверждает ли это качество всей партии? Рассказываем, как распределить контроль по сериям, какие размеры проверять и зачем фиксировать результаты.
11 октября 2026 · Приёмка партии
Первая деталь прошла приёмку. Но подтверждает ли это качество всей партии? Рассказываем, как распределить контроль по сериям, какие размеры проверять и зачем фиксировать результаты.
Короткий инженерный вывод
01
Первая деталь помогает убедиться, что выбранная технология способна дать изделие, соответствующее документации. Её контроль особенно важен при новом чертеже, оснастке или изменениях процесса.
Но по одному образцу нельзя сделать вывод, что в остальных изделиях партии не будет отклонений. Поэтому после согласования первой детали нужен отдельный план контроля серии. Его содержание зависит от конструкции, размера партии, истории изготовления и требований заказчика.
На сайте уже опубликован материал о проверке первой детали перед запуском. Здесь речь о следующем этапе — повторяемости параметров при серийном изготовлении.
02
У двух деталей одинаковой формы могут быть разные критические параметры. Для корпуса это положение монтажных отверстий и дверного проёма; для фасадной кассеты — геометрия лицевой части и узлов крепления, определённых проектом.
Выбор характеристик должен исходить из функции изделия. Неэффективно одинаково подробно измерять все поверхности, если только небольшая часть размеров влияет на собираемость.
Таблицу можно прокрутить вправо, чтобы увидеть все столбцы.
| Уровень | Содержание проверки | Когда применяется |
|---|---|---|
| Критические характеристики | Монтажные размеры, сопряжения, признаки, от которых зависит функция | По согласованному плану повышенного внимания |
| Основные характеристики | Габариты, отверстия, качество видимых поверхностей | По принятой схеме проверки партии |
| Документальные признаки | Марка материала, ревизия КД, маркировка, комплектность | При регистрации и выпуске партии |
Таблица иллюстрирует структуру плана, но не назначает периодичность или методы измерений.
03
Выборочная приёмка полезна там, где контролировать каждую единицу трудно или экономически неоправданно. Но объём выборки не следует назначать произвольно. Стороны должны согласовать размер партии, критерии приемлемости и действия при обнаружении несоответствий.
ISO 2859-1:2026 описывает схемы выборочного контроля по альтернативному признаку на основе предела приемлемого качества (AQL). Само наличие стандарта не означает, что любая партия автоматически проверяется по нему. Для применения необходима подходящая схема, выбранная с учётом риска и согласованных условий.
Выборочная проверка уменьшает объём контроля, но не является гарантией отсутствия отклонений в непроверенных изделиях. Для параметров, нарушение которых может привести к существенным последствиям, режим контроля определяют отдельно.
04
Запись «партия проверена» мало помогает при споре. Нужны идентификатор партии, обозначение детали, редакция чертежа, проверяемые характеристики, допуски, фактические результаты и принятое решение.
Если измерение выполнено до окраски, а после покрытия мог измениться функциональный зазор, это важно указать. Так же следует различать измерения отдельной заготовки и готовой сборки: их нельзя автоматически считать взаимозаменяемыми.
Документ связывает фактическое изделие с требованиями КД. NIST рассматривает прослеживаемость данных от проектирования до производства и контроля как существенную задачу интеграции информации. Даже простая таблица измерений полезна, если её можно однозначно связать с конкретной партией.
05
Разбор ситуации
Пример условный. Ни объём выборки, ни допуски не указаны: их задают для конкретного изделия.
06
Итоговый принцип прост: первая деталь подтверждает исходное решение, а контроль серии помогает оценить его повторяемость. Это разные задачи, и их не стоит сводить к одной отметке в документах.
По теме материала
Система считывает параметры детали из CAD-файла и формирует предварительный расчёт стоимости.
Перейти →Проверка технологичности, подготовка КД и сопровождение опытного образца.
Перейти →Реальные участки, оборудование и последовательность технологических операций.
Перейти →Вопросы по теме
Нет. Первая деталь подтверждает исходное решение, а серию проверяют по отдельно согласованному плану контроля.
Схему контроля и критерии приёмки согласуют заранее, с учётом требований изделия и рисков. Применение ISO 2859-1:2026 не происходит автоматически.
Идентификатор партии и ревизия КД, проверяемые характеристики, допуски, фактические результаты, решение о соответствии и запись по отклонениям.
Источники и редакционная проверка
Контроль и критерии должны соответствовать конкретной КД и договору. Пример условный; статья не устанавливает универсального числа проверяемых изделий.
Читайте также
Сварные конструкции
Внешне аккуратный сварной корпус может не подойти для монтажа. Разберём, какие размеры, требования к соединениям и условия приёмки стоит согласовать с изготовителем до запуска партии.
Читать →Подготовка КД
В заказе лежат STEP-модель, DXF-развёртка и PDF-чертёж. Они открываются, но дают разные размеры. Разбираем, как определить актуальную версию и не запускать в работу противоречивые данные.
Читать →Подготовка производства
Плотная картинка раскроя ещё не означает дешёвую партию. Хорошая раскладка уменьшает расход металла, сохраняет технологичность резки и позволяет собрать заказ без лишней сортировки. Разберём, какие данные запросить и по каким показателям сравнивать варианты.
Читать →Связанное решение
Получим исходные данные, проверим задачу и предложим следующий технический шаг.