Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗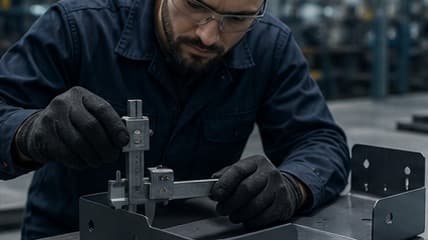
Качество и запуск серии
Один удачный образец не доказывает стабильность всей партии. Но правильно проверенная первая деталь помогает обнаружить ошибку программы, развёртки или сборки до выпуска серии. Важно сохранить не только отметку «годно», но и измерения с условиями их получения.
Практикум · От образца к партии
Один удачный образец не доказывает стабильность всей партии. Но правильно проверенная первая деталь помогает обнаружить ошибку программы, развёртки или сборки до выпуска серии. Важно сохранить не только отметку «годно», но и измерения с условиями их получения.
Короткий инженерный вывод
01
Сопоставьте обозначение и ревизию чертежа, модель, развёртку, программу и производственное задание. Если документы расходятся, сначала устраняют противоречие. Измерение по старому PDF не подтверждает соответствие новой модели, даже когда все записанные значения выглядят допустимыми.
В исследовании NIST о передаче данных между проектированием, производством и контролем рассматривается связь отчёта по первой детали с требованиями и изменениями документации. Практический вывод для небольшого заказа прост: результат контроля должен быть однозначно привязан к исходному заданию.
02
Начните с присоединительных размеров, положения отверстий, углов, сопряжений и требований к поверхностям. Затем добавьте остальные характеристики, которые требует чертёж и программа приёмки. Такой приоритет помогает организовать проверку, но не даёт права исключить неудобный размер из обязательного контроля.
Для гнутой детали разделяйте проверку плоской заготовки и готовой формы. Правильный размер DXF не доказывает правильность полок и углов после гибки. Таблица гибов помогает связать обозначения с параметрами: например, Autodesk Fusion формирует её по виду развёртки. Но производственный порядок гибки и контроль результата всё равно нужно согласовать отдельно.
Таблицу можно прокрутить вправо, чтобы увидеть все столбцы.
| Поле | Содержание | Зачем оно нужно |
|---|---|---|
| Документ | Обозначение, ревизия, номер позиции и идентификатор образца | Связать результат с конкретной деталью |
| Характеристика | Номер на схеме, номинал и допустимые отклонения из КД | Сделать критерий оценки проверяемым |
| Условия | Базы, положение детали, этап маршрута и средство измерения | Сравнить измерения разных исполнителей |
| Результат | Фактическое значение с единицами и решение | Увидеть характер отклонения, а не только итог |
| Несоответствие | Описание, согласованное действие и повторная проверка | Не потерять исправление при передаче в серию |
Это рекомендуемая структура рабочего протокола, а не форма обязательного стандарта. Допуски и объём контроля берут из документации заказа.
03
Укажите, от какой поверхности или оси задан размер. Не заменяйте измерение положения отверстия от базы удобным замером до ближайшей кромки, если это другая размерная цепь. Проверяющий должен понимать, какую характеристику подтверждает полученное число.
Согласуйте состояние детали: свободное, закреплённое или установленное в ответную часть. Для тонкой панели прижим способен изменить форму, поэтому результат без описания установки трудно повторить. Средство измерения выбирают под геометрию и допуск; наличие цифрового индикатора само по себе не означает достаточную точность метода.
Разбор ситуации
Учебный пример. Пробная сборка дополняет измерения и не заменяет остальные требования чертежа.
04
Часть размеров доступна только до сборки, а часть требований имеет смысл проверять после неё. Поэтому полезно назначить контрольные точки: после резки, после формообразования и на готовом изделии. Для окрашиваемого узла отдельно проверьте сопряжения и защищённые поверхности после покрытия.
Сохраните фотографии ориентации и установки, измеренные значения, выявленные вопросы и решение ответственного. Образец с согласованным отклонением не должен превращаться в новый неявный эталон: основание его приёмки нужно записать отдельно.
05
При каждом таком событии определяют, какие характеристики могли измениться, и назначают повторную проверку. Отдельно устанавливают контроль в ходе серии: первая деталь не защищает от последующего сбоя, износа или перепутанных заготовок. Частоту и объём назначают по требованиям заказа и рискам процесса, а не по универсальному числу из статьи.
По теме материала
Система считывает параметры детали из CAD-файла и формирует предварительный расчёт стоимости.
Перейти →Проверка технологичности, подготовка КД и сопровождение опытного образца.
Перейти →Реальные участки, оборудование и последовательность технологических операций.
Перейти →Вопросы по теме
Нет. Она подтверждает результат на момент проверки. Для серии нужен отдельный план контроля, учитывающий изменения процесса и требования заказа.
Нужно оценить влияние изменения. Проверяют затронутые характеристики и связанные сопряжения; объём определяют по документации и принятому порядку контроля. Маленькая правка файла не всегда означает маленькое влияние на изделие.
Фото помогает подтвердить ориентацию и видимые особенности, но не заменяет измеренные значения, базы и критерии приёмки. Оно должно дополнять протокол.
Источники и редакционная проверка
Материал предлагает рабочую организацию контроля без назначения универсальных допусков и периодичности. Пример вымышленный; он не является отчётом о заказе «Сталь Продукт». Источники использованы для проверки принципов связи документации и контрольных данных.
Читайте также
Подготовка производства
Плотная картинка раскроя ещё не означает дешёвую партию. Хорошая раскладка уменьшает расход металла, сохраняет технологичность резки и позволяет собрать заказ без лишней сортировки. Разберём, какие данные запросить и по каким показателям сравнивать варианты.
Читать →Окраска и сборка
Корпус может выглядеть безупречно и не собираться: винт не входит в резьбу, крышка задевает посадку, контактная площадка покрыта краской. Такие проблемы нужно предупреждать в задании на окраску, а не устранять на готовой партии.
Читать →Инженерная практика
Разбираем геометрию гиба до чисел: где лежит нейтральный слой, что на самом деле описывает коэффициент K, как считаются припуск и вычет и почему смена матрицы меняет длину заготовки при неизменном чертеже.
Читать →Связанное решение
Получим исходные данные, проверим задачу и предложим следующий технический шаг.