Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗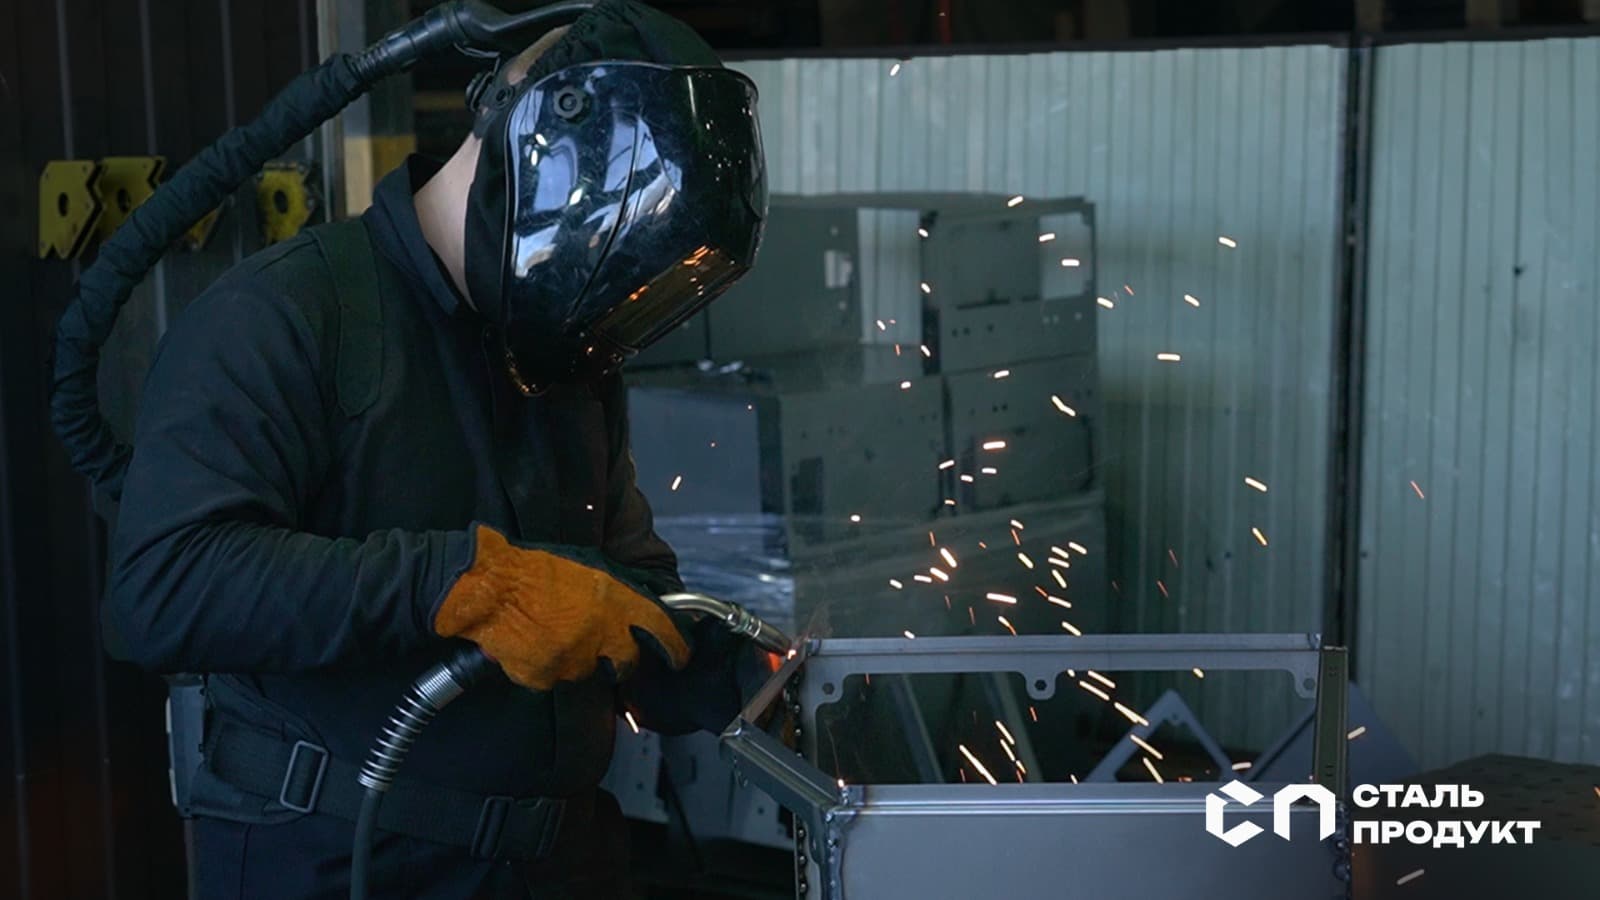
Сборочное производство
Сварка и сборка металлоизделий в Смоленске по КД: корпуса, кожухи, шкафы и рамы. Проверка геометрии и комплектности. Расчёт по чертежам и партии.
Можно без чертежа: опишите изделие и количество. Недостающие данные уточнит инженер.
Задача и результат
Собираем детали в готовые корпуса, шкафы, кожухи, рамы и другие изделия. Технологию соединения подбираем с учётом материала, конструкции, внешнего вида и последующей окраски.
Что получает заказчик
Собранное изделие с проверенной геометрией, подготовленное к слесарной доводке, покрытию, финальному контролю и комплектации.
Заказ напрямую у производителя
Услуга доступна только в Смоленске. Перед расчётом согласуем чертежи, материал, количество и состав операций. Передачу заготовок и получение готовых деталей согласуем при оформлении заказа.
Материал и расход заготовки, сложность геометрии, подготовка производства, операции и объём партии. Сравнивать предложения корректно при одинаковых чертежах и комплектации.
Ориентировочный производственный срок — 7–14 дней после согласования исходных данных. Фактический срок зависит от загрузки оборудования, объёма партии и состава технологического маршрута.
Передайте эскиз, образец или описание задачи. Инженерно-конструкторский центр определит, какие данные и подготовка нужны для изготовления.
Производственный маршрут
Точный состав операций определяется после анализа чертежа, материала, количества и требований к готовому изделию.
Проверка комплектности деталей и сборочной документации
Подготовка кромок, мест соединения и базовых поверхностей
Сборка в приспособлении или по контрольным размерам
Сварка в согласованной последовательности
Зачистка и слесарная доводка предусмотренных зон
Проверка геометрии перед передачей на покрытие
Контроль качества
Контрольные признаки фиксируются в исходной документации и производственном маршруте. Для ответственных параметров согласуем проверку первой детали или образца.
Подготовка заказа
Материалы помогут подготовить исходные данные и согласовать требования к изделию.
Ответы на вопросы
Да. Единый маршрут от раскроя до сборки позволяет согласовать базы, сопряжения и последовательность операций до начала изготовления.
Используем размеры и базы из документации, проверяем взаимное положение деталей и выполняем контрольные измерения после ключевых этапов сборки.
Да, если конструкция и требования к покрытию допускают выбранную технологию. Перед окраской оцениваются подготовка поверхности, зоны соединений и подвес изделия.
Способ соединения согласуется по марке и толщине металла, конструкции, требованиям к шву и внешнему виду. TIG, MIG/MAG или другая технология применяются только тогда, когда они предусмотрены согласованным маршрутом заказа.
Локальный нагрев и неравномерное остывание оставляют в металле напряжения, которые проявляются как искривление и потеря плоскостности. Полностью исключить это нельзя, но величиной можно управлять: сокращать протяжённость швов, заменять часть соединений формообразованием, задавать последовательность сварки и применять сборочную оснастку. Для повторяющихся изделий последовательность фиксируют в технологии, чтобы вторая и десятая единицы партии повторяли первую.
Зависит от того, будет ли шов виден и что с изделием происходит дальше. Под порошковое покрытие швы очищают от брызг и окалины, иначе покрытие ляжет неровно и раньше начнёт разрушаться. Скрытые вспомогательные соединения обычно достаточно очистить без выведения поверхности. Требования к каждому шву лучше указать в документации: сплошная зачистка всех соединений заметно повышает трудоёмкость.
Такие соединения выполнимы, но требуют отдельного подхода к материалам и защите. В месте контакта разнородных металлов во влажной среде возникают условия для коррозии, поэтому для уличных и влажных условий конструкцию узла продумывают заранее. Часто разумнее разделить детали по материалам или применить разъёмное соединение вместо сварного.
Да, при условии, что требование герметичности заявлено до начала работ. Оно влияет на конструкцию стыков, тип и протяжённость швов, последовательность сборки и способ проверки. Дополнить герметичность к уже изготовленному изделию обычно невозможно без переделки, поэтому её обсуждают вместе с чертежом.
Достаточно разделить соединения по назначению: несущие, герметичные, фиксирующие и декоративные. Для каждой группы укажите, где шов виден снаружи и как контролируется. Такой подход понятнее сплошного требования максимального качества ко всем швам и заметно экономнее без потери надёжности изделия.
Для серийных и повторяющихся изделий оснастка оправдана: она удерживает геометрию при сварке, снижает разброс между единицами партии и уменьшает объём последующей правки. Для единичных изделий вместо оснастки применяют технологические элементы самой конструкции — замки, упоры, фиксирующие вырезы, которые закладывают на стадии проектирования.
Размеры детали до и после сварки различаются, и это учитывают в документации. Полезно указывать, в каком состоянии проверяется каждая характеристика: после сварки, после правки, после покрытия или в окончательной сборке. Для корпусов практичнее контролировать функциональные параметры — диагонали, плоскостность посадочных мест, собираемость с ответными деталями и установку дверей.
Связанные разделы
Заказ без недосказанностей
Как подготовить DXF, STEP, PDF и спецификацию для заказа металлоизделий: единицы, развёртки, гибы, отверстия, покрытие и версии документов.
Открыть руководство →02Что указать при выборе листового металла и покрытия: марка, толщина, среда эксплуатации, RAL, фактура, маскирование и металл заказчика.
Открыть руководство →03Порядок заказа металлоизделий в Сталь Продукт: исходные данные, предложение, согласование чертежей, производство, комплектация и отгрузка.
Открыть руководство →