Архитектурные решения
Металлокассеты, панели и фасонные элементы по раскладке, узлам крепления и цвету проекта.
Перейти в раздел →PDF-каталог ↗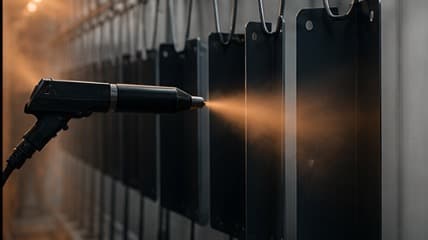
Технологии производства
Практическая карта порошковой окраски — от требований к эксплуатации и подготовки металла до полимеризации, контроля партии и разбора типовых дефектов.
Практическое руководство · Подготовка поверхности
Практическая карта порошковой окраски — от требований к эксплуатации и подготовки металла до полимеризации, контроля партии и разбора типовых дефектов.
Короткий инженерный вывод
01
Фраза «покрасить по RAL» описывает только цвет и не определяет всю систему покрытия. До запуска нужно понимать, где будет работать изделие: внутри сухого помещения, на улице, на фасаде, в производственной зоне, при перепадах температуры или в контакте с влагой и реагентами. От этого зависят подготовка поверхности, выбор материала, тип порошкового состава и контроль результата.
Отдельно фиксируют требования к внешнему виду. Для технического корпуса допустимы одни критерии, для фасадной панели или декоративного экрана — другие. Если рядом устанавливаются детали из разных партий, желательно заранее согласовать образец цвета и фактуры, потому что визуальное восприятие зависит не только от номера RAL, но и от блеска, структуры поверхности и освещения.
02
Покрытие наносится после раскроя, гибки и сварки, поэтому ошибки конструкции становятся заметны именно на финишной операции. Закрытые полости, труднодоступные карманы, плотные нахлёсты, острые кромки и непродуманные точки подвеса могут привести к неравномерной обработке, скоплению технологических составов или следам на видимой поверхности.
На чертеже полезно заранее обозначить лицевые зоны, места подвеса, поверхности под электрический контакт, резьбы, посадочные места и участки, которые нельзя окрашивать. Если изделие собирается после окраски, нужно учитывать толщину покрытия в сопряжениях, отверстиях, замках и местах установки крепежа.
03
Перед окраской изделие должно пройти предусмотренную технологией слесарную доводку. Брызги металла, острые заусенцы, грубые переходы шва, следы правки и загрязнения не исчезают под порошком. Наоборот, равномерное покрытие часто подчёркивает дефекты основания.
Требование «зачистить все швы заподлицо» не следует применять автоматически: лишняя обработка повышает стоимость и может ослабить соединение. В конструкторской документации лучше разделить функциональные швы, скрытые зоны и видимые поверхности, для которых действительно требуется определённое качество подготовки.
04
Перед нанесением порошка металл очищают от масел, окалины, ржавчины и загрязнений. На производстве «Сталь Продукт» для этого используется дробеструйная камера. Важно: после очистки деталь нельзя долго хранить и трогать руками — поверхность быстро теряет активность.
Важно не только очистить металл, но и сохранить подготовленную поверхность до окраски. Повторное загрязнение при переносе, контакт неподготовленными руками или длительное хранение в неподходящих условиях могут свести эффект обработки к минимуму. Поэтому подготовка, транспортирование между операциями и нанесение покрытия должны быть частью одного управляемого маршрута.
05
Режим (температура, время, толщина слоя) подбирается под конкретный порошок и задачу. Универсальных настроек не существует. Три камеры окраски позволяют параллельно работать с разными цветами и партиями, но контроль режима остаётся обязательным для каждой партии.
Три камеры порошковой окраски позволяют распределять партии и планировать обработку изделий с разными цветами и производственными задачами. Это не отменяет технологический контроль: для каждой партии должны быть понятны материал, цвет, фактура, требования к видимым поверхностям и допустимые зоны подвеса.
06
Готовое изделие проверяют при согласованном освещении и с учётом его назначения. Контролируют цвет и фактуру, равномерность покрытия, отсутствие непрокраса, загрязнений, заметных включений и повреждений на нормируемых поверхностях. Если в проекте требуется инструментальный контроль, его метод и критерии нужно указать в техническом задании.
Упаковка является продолжением технологии. Окрашенные детали не должны тереться друг о друга, давить на выступающие элементы или соприкасаться с материалом, способным оставить след. Для фасадных и декоративных изделий особенно важны разделители, защита углов, маркировка и понятная последовательность распаковки на объекте.
07
Для оценки приложите чертёж или 3D-модель, укажите материал, количество, цвет и фактуру, условия эксплуатации, перечень видимых поверхностей и требования к упаковке. Отдельно отметьте резьбы, посадочные места, электрические контакты и зоны, которые должны остаться без покрытия.
Если требования ещё не сформированы, достаточно описать назначение изделия и показать место его установки. Инженер сможет составить перечень уточнений и согласовать технологический маршрут до запуска партии, когда изменения ещё не требуют переделки готовой продукции.
08
Таблицу можно прокрутить вправо, чтобы увидеть все столбцы.
| Этап | Требование | Подтверждение |
|---|---|---|
| Исходный металл | Материал, состояние поверхности, наличие масла, окалины и коррозии | Входной осмотр и согласованный способ подготовки |
| Подготовка | Процесс, подходящий основанию и условиям эксплуатации | Контроль параметров линии и чистоты после промывки |
| Порошок | Цвет, фактура, блеск, назначение для помещения или улицы | Технический лист материала и утверждённый образец |
| Полимеризация | Время и температура металла по карте порошка | Запись режима или периодическая термопрофилировка |
| Готовая партия | Внешний вид, покрытие кромок, адгезия и специальные испытания | Протокол контроля по согласованной выборке |
Состав контроля зависит от назначения изделия. Испытание в соляном тумане или климатической камере нельзя обещать без отдельного требования и доступной аттестованной методики.
09
Таблицу можно прокрутить вправо, чтобы увидеть все столбцы.
| Проявление | Что проверять сначала | Почему одной подкраски недостаточно |
|---|---|---|
| Кратеры или загрязнения | Чистоту детали, сжатого воздуха, камеры и порошка | Причина может остаться в процессе и повториться на всей партии |
| Отслоение | Подготовку основания, чистоту промывки и режим полимеризации | Новый слой не исправляет слабую связь с металлом |
| Недокрас в углублении | Геометрию, экранирование, подвес и режим нанесения | Добавление порошка снаружи не обеспечивает проникновение в сложную зону |
| Разный оттенок или блеск | Партию порошка, толщину, режим печи и освещение контроля | Каталог RAL не описывает все визуальные параметры поверхности |
| Следы подвеса | Согласованную невидимую точку и электрический контакт | Перенос подвеса после окраски может повредить лицевую поверхность |
Разбор ситуации
Схему маскирования и требования электробезопасности подтверждает конструктор изделия.
По теме материала
Подготовка поверхности, полимерное покрытие по RAL и контроль внешнего вида.
Перейти →Загрузите DXF, STEP или STP — система определит геометрию детали и подготовит предварительный расчёт.
Перейти →Подбор инструмента, проверка развёртки и контроль повторяемости партии.
Перейти →Вопросы по теме
Нет. Толщина важна, но не подтверждает подготовку поверхности, адгезию, полную полимеризацию и отсутствие дефектов. Набор проверок задают по назначению изделия.
Металл нагревается с задержкой, зависящей от массы и геометрии. Для полимеризации важны температура самого изделия и время выдержки, указанные производителем порошка.
Не всегда. Для наружной эксплуатации выбирают систему с подтверждённой атмосферостойкостью; некоторые химические типы ориентированы преимущественно на внутреннее применение. Решение принимают по техническому листу.
Да, особенно для фасадов и лицевых корпусов. Указывают не только RAL, но и фактуру, блеск, допустимую разнотонность и эталон приёмки.
Источники и редакционная проверка
Технологические режимы и испытания выбирают по техническому листу конкретного порошка, материалу основы и требованиям изделия. Статья не заменяет карту процесса и спецификацию покрытия.
Читайте также
Инженерная практика
Инженерный разбор качества лазерного раскроя: как материал, режим, вспомогательный газ, геометрия контура и требования к кромке влияют на результат и стоимость детали.
Читать →Технологии Китая
Практический разбор китайских автоматизированных линий: какие процессы действительно можно связать, где возникает новый узкий участок и какие данные нужны для технического и экономического сравнения поставщиков.
Читать →Технологии металлообработки
Не пересказываем пресс-релиз, а разбираем производственный смысл сделки TRUMPF и Mate: совместимость оснастки, унификацию инструмента, контроль первой детали и критерии пилотного внедрения.
Читать →Связанное решение
Получим исходные данные, проверим задачу и предложим следующий технический шаг.